码砖机选型与工艺适配:从成型节拍到码垛精度的系统性分析
在免烧砖生产线中,码砖机常被视作砌块成型机之后的辅助设备,但从实际运行数据来看,码垛环节的节拍损失往往占到整线非计划停机的30%以上。泉州作为国内砖机模具与码垛设备的重要产业集群,其码砖机厂家的技术路线选择,直接关系到水泥砖模具、免烧砖模具的匹配效率与成品率。本文结合行业调研数据,对码砖机的工艺定位、选型逻辑与自动化码垛机的协同优化进行系统梳理。
一、码砖机在免烧砖生产线中的真实节拍贡献
以一条年产6000万块标砖的全自动免烧砖生产线为例,砌块成型机单次成型周期约为18至22秒,对应每小时理论产量约160至200模。若码砖机无法在成型机出砖间隙内完成抓取、转运与码放,砖坯将在养护窑入口形成积压。根据对福建、广东两地12条生产线的实地采集数据,采用半自动码垛方式时,整线有效运行率平均为72.4%;换装全自动码砖机后,有效运行率提升至89.1%,单位电耗下降约11.6%。
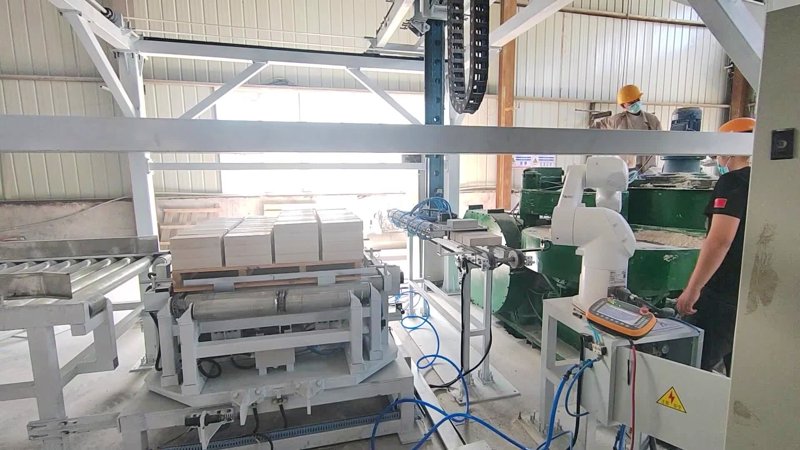
这一数据说明,码砖机并非简单的搬运设备,而是决定成型主机产能能否充分释放的关键节拍器。尤其在多规格砖型切换频繁的订单式生产中,码砖机的程序响应速度与夹具兼容性,直接影响砖机模具定制方案的落地效果。
二、码砖机与砖机模具的适配逻辑
码砖机的夹具设计需与免烧砖模具、水泥砖模具的出砖尺寸形成严格对应。常见问题集中在两个方面:一是模具更换后砖坯高度变化,导致码垛层数计算偏差;二是模具排版密度不同,造成夹爪间距与砖坯实际位置错位。泉州码砖机厂家在长期配套服务中,逐步形成“模具参数—夹具行程—码垛程序”三者联动的定制流程。
- 模具出砖尺寸公差控制在±1.5mm以内,确保夹爪抓取一致性;
- 码垛程序预设不少于20组砖型参数,支持一键调用;
- 夹具采用模块化设计,更换时间控制在15分钟以内;
- 与砌块成型机PLC实现信号互锁,避免砖坯未到位时误抓。
从实际案例看,福建南安某建材企业将原有码垛机升级为全自动码砖机后,配合定制免烧砖模具,标砖码垛层数由12层提升至15层,养护窑空间利用率提高22%,砖坯破损率从3.1%降至1.4%。
三、自动化码垛机的精度控制与数据表现
自动化码垛机的核心指标包括定位精度、循环时间和负载能力。当前主流机型的重复定位精度可达±0.5mm,单次循环时间在6至9秒之间。对于多孔砖、空心砌块等异形砖,码垛精度不足会导致垛体倾斜,进而在养护窑轨道上发生倒塌事故。
根据行业测试数据,当码垛偏移量超过8mm时,垛体在养护窑内的倒塌概率上升至17%以上。因此,码砖机的视觉定位系统或机械限位装置必须与砖机模具定制方案同步校准。部分泉州码砖机厂家已引入激光对中与压力反馈机制,在抓取瞬间自动补偿砖坯位置偏差,使整垛垂直度控制在3mm以内。
四、选型建议:从产能匹配到全生命周期成本
采购码砖机时,建议以砌块成型机的理论产能为基准,预留15%至20%的码垛能力余量。同时关注以下维度:
- 与现有免烧砖机、水泥砖模具的接口兼容性;
- 码垛程序是否支持远程升级与故障自诊断;
- 易损件更换周期及厂家响应时效;
- 是否具备与自动化码垛机联动的扩展接口。
以恒立信机械在泉州地区的配套实践为例,其码砖机产品线覆盖从简易半自动到全自动码垛的多种配置,可根据砖机模具定制需求调整夹具与程序,帮助中小型砖厂在有限预算内实现码垛环节的机械化替代。对于年产3000万块以下的生产线,优先考虑半自动码砖机配合人工辅助;年产5000万块以上,则建议直接配置全自动码砖机与自动化码垛系统。
结语
码砖机的价值不在于单机速度,而在于与砌块成型机、免烧砖模具、养护窑节拍的系统匹配。泉州码砖机厂家在长期服务区域砖厂的过程中,积累了丰富的工艺适配经验。对于正在规划或改造免烧砖生产线的企业而言,将码砖机纳入整线节拍计算,而非作为后期补充设备,才是提升综合效益的务实路径。